#ミクロ技研– category –
-

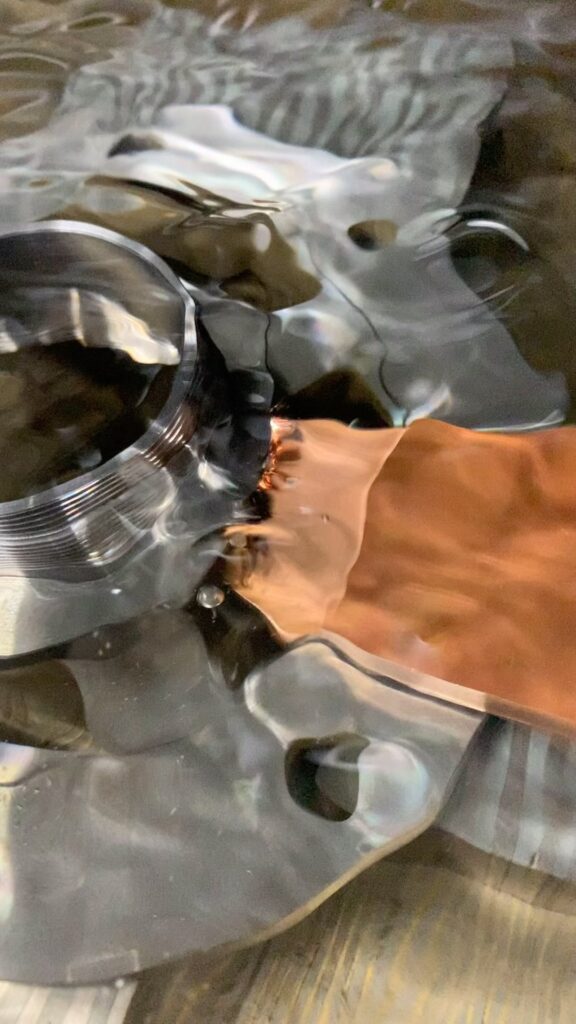
フランジ状の部品側面に扇型の溝を放電しています。90度毎に4箇所必要なので電極を上下に動かす通常の動きではなく電極を寝かせた状態で横に動かして放電する「横放電」という動きで加工しています。
フランジ状の部品側面に扇型の溝を放電しています。 90度毎に4箇所必要なので電極を上下に動かす通常の動きではなく電極を寝かせた状態で横に動かして放電する「横放電」という動きで加工しています。 -
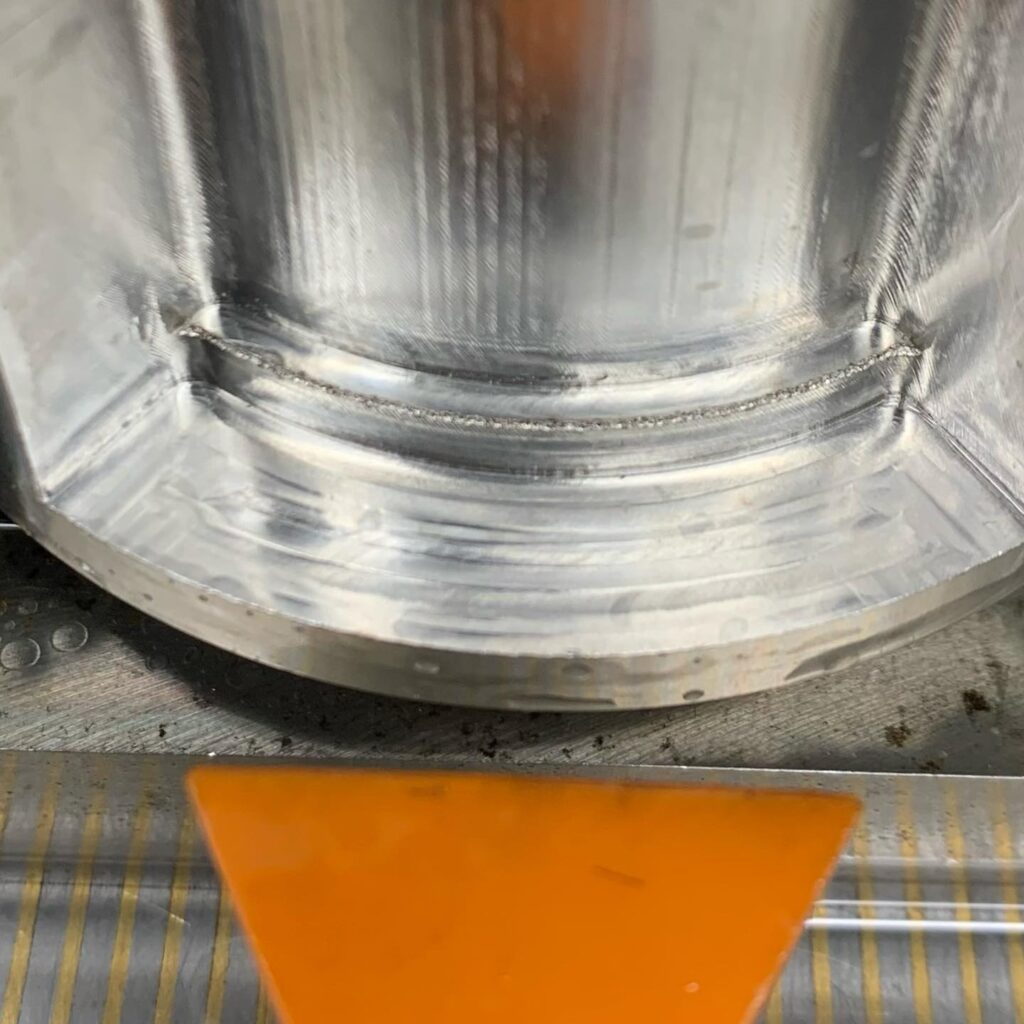
全高38mmの底部分の厚み出しt=4.5±0.05・t=5.0±0.05とR29.5+0.01〜0.03の寸法出し
全高38mmの底部分の厚み出しt=4.5±0.05・t=5.0±0.05とR29.5+0.01〜0.03の寸法出し 厚みはt=4.523・t=5.032RはR29.52に加工出来ました。 放電部分の面粗度はRz6.3を狙って加工しました。 #型彫放電加工 #三菱電機 #ミクロ技研 #戸田市 -
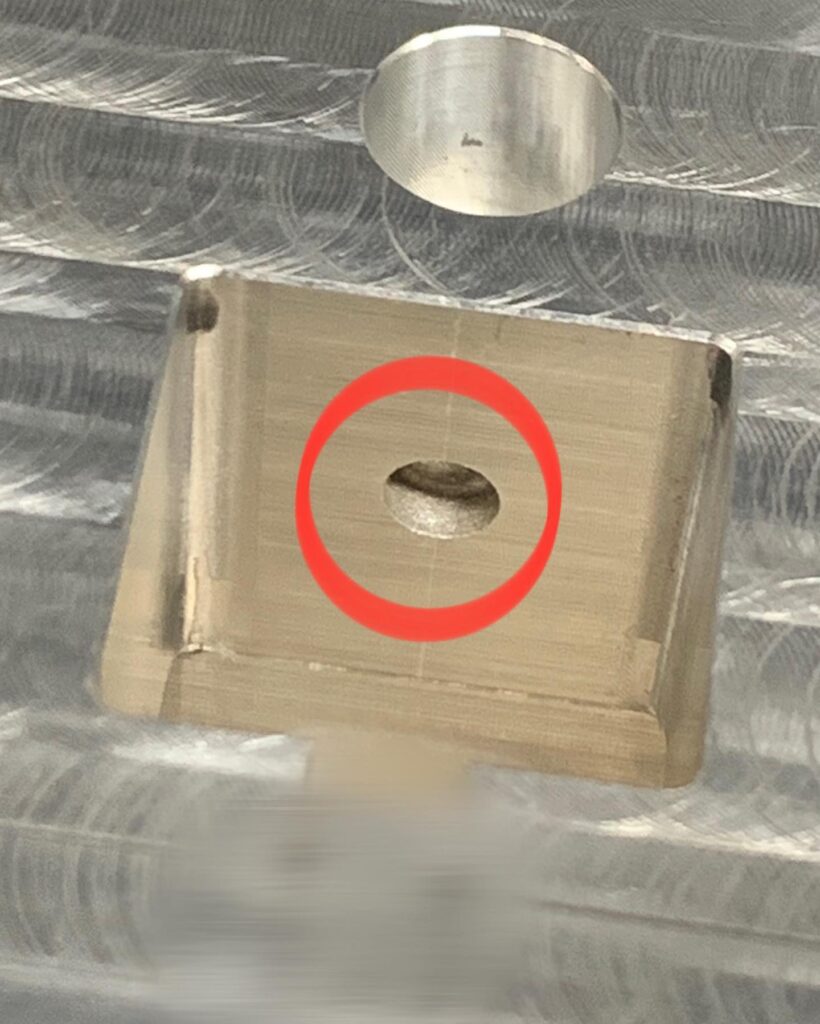
フライスで加工されたアルミの角穴側面への丸穴追加工のご依頼。
フライスで加工されたアルミの角穴側面への丸穴追加工のご依頼。兄側面なので切削の刃物は使えず放電加工で加工しました。直径φ4.5mm深さ2.5mmを追加しました。 #型彫放電加工 #三菱電機 #ミクロ技研 -
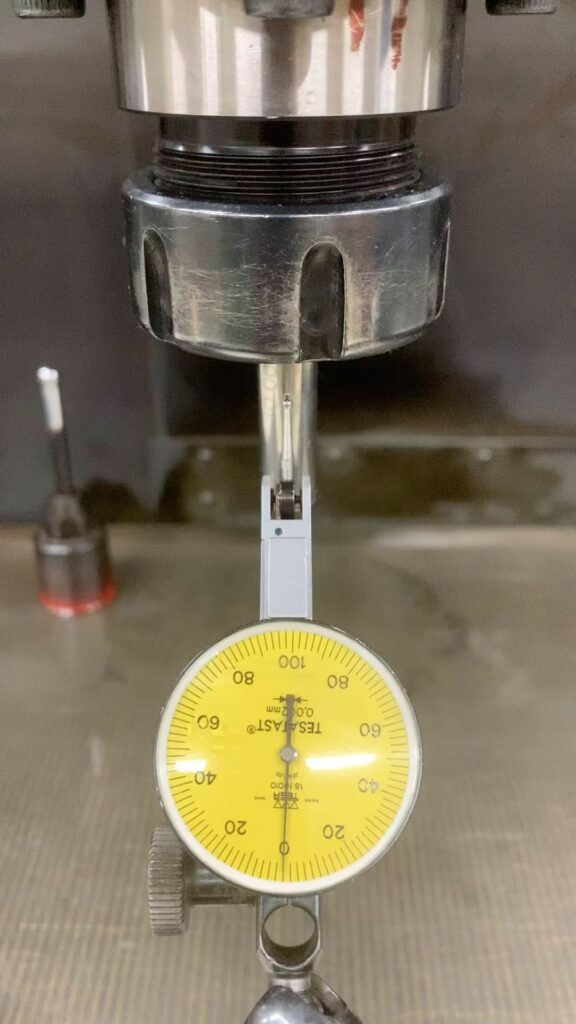
形彫放電加工機のヘッドにφ10mmのピンゲージを咥えてC軸での振れが無いように調整、更にZ軸を動かしても倒れが無いように調整しました。
形彫放電加工機のヘッドにφ10mmのピンゲージを咥えてC軸での振れが無いように調整、更にZ軸を動かしても倒れが無いように調整しました。 Z軸の調整は電極を取り付ける毎にやっていますが、C軸を回転させながら加工する事は稀なのですが時々やっておくと加... -
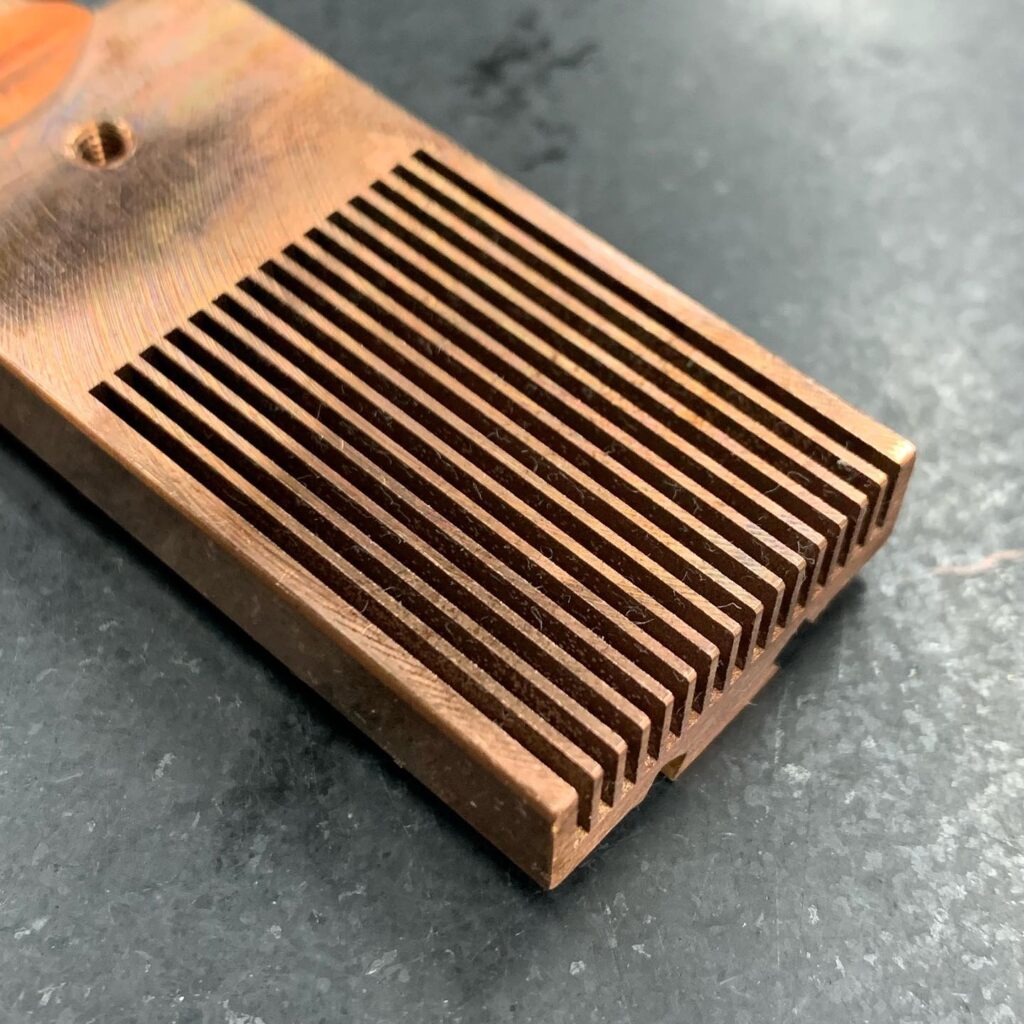
銅材への放電加工
銅材への放電加工以前加工した物の溝幅違いやはり銅への放電加工は時間が掛かって大変でした。 でも精度も想定通りかなり良く、銅材への放電加工に慣れてきた感触です。 #銅材 #放電加工 #銅材への放電加工 #型彫放電加工 #形彫放電加工 -
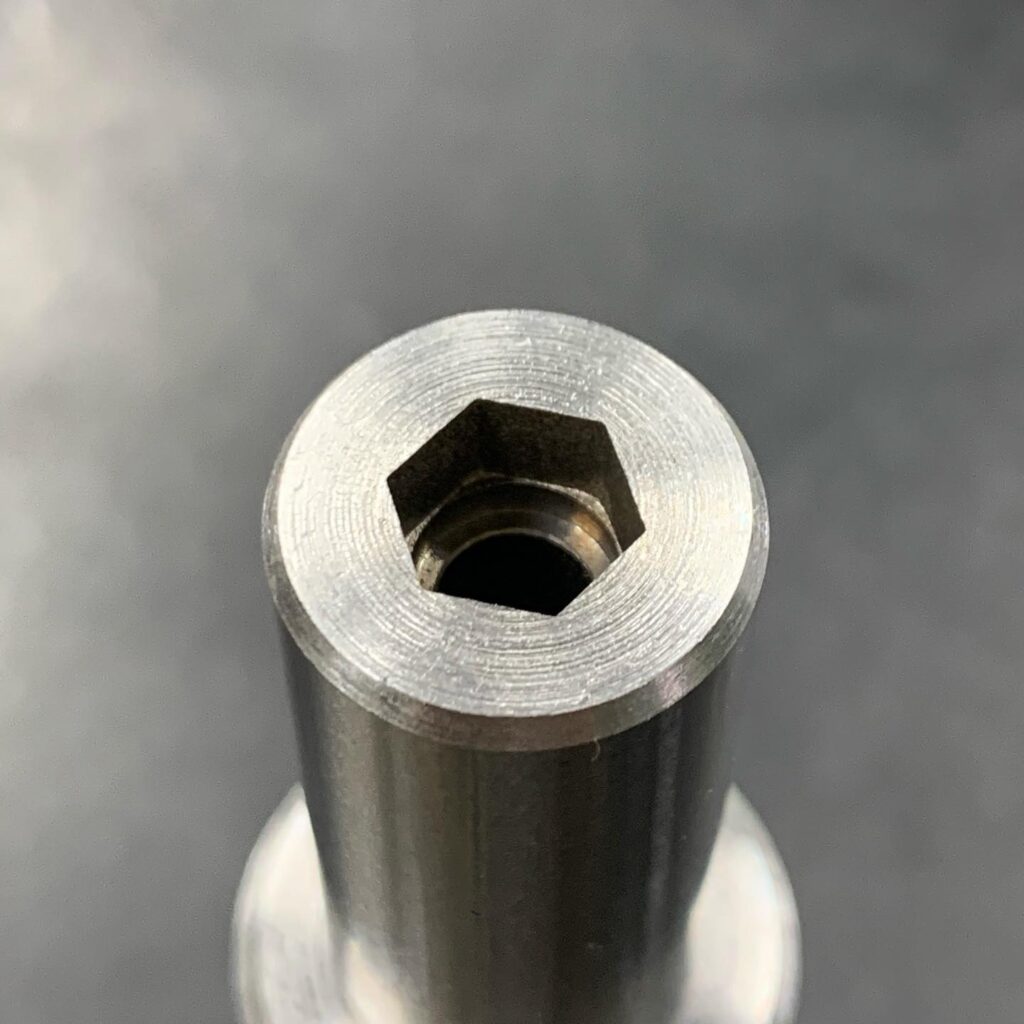
弊社へのご依頼で結構多いのが六角穴放電加工です。
弊社へのご依頼で結構多いのが六角穴放電加工です。弊社では様々なサイズの六角穴用電極を事前に用意してありますので、対応できるサイズであれば即日対応も可能です。もし該当するサイズのストックが無かったとしても社内のワイヤーカットで切り出して加... -
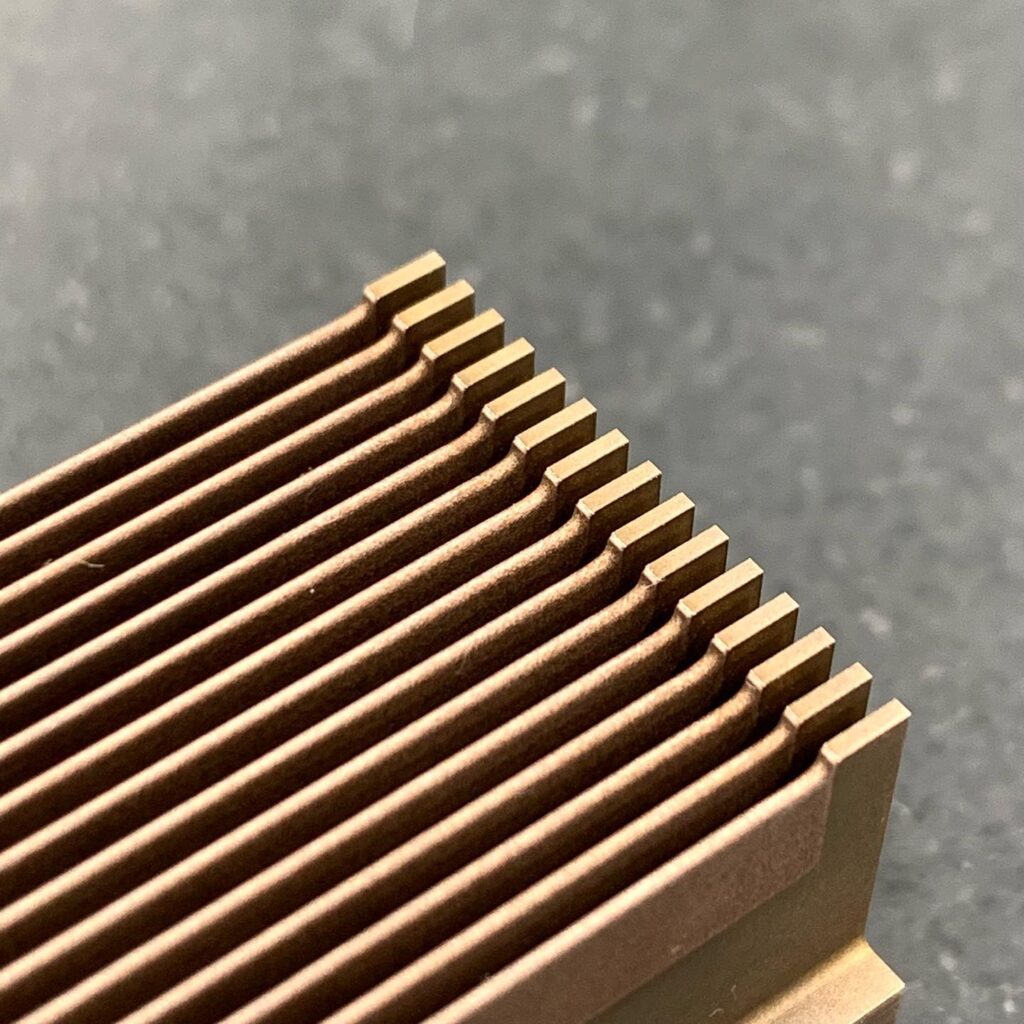
銅への放電加工のリピート
銅への放電加工のリピート 以前と寸法の違う溝を加工中一本目の電極が役目を終えました。やはり結構な量を消耗してます。電極は銅タングステンで製作しました。 #銅タングステン電極 #銅タングステン #放電加工 #型彫放電加工 #ミクロ技研 #戸田市 -
Threads使い始めてみました。
Threads使い始めてみました。どう使うかは…?試行錯誤してみます #threads #ミクロ技研 #戸田市#ワイヤーカット -
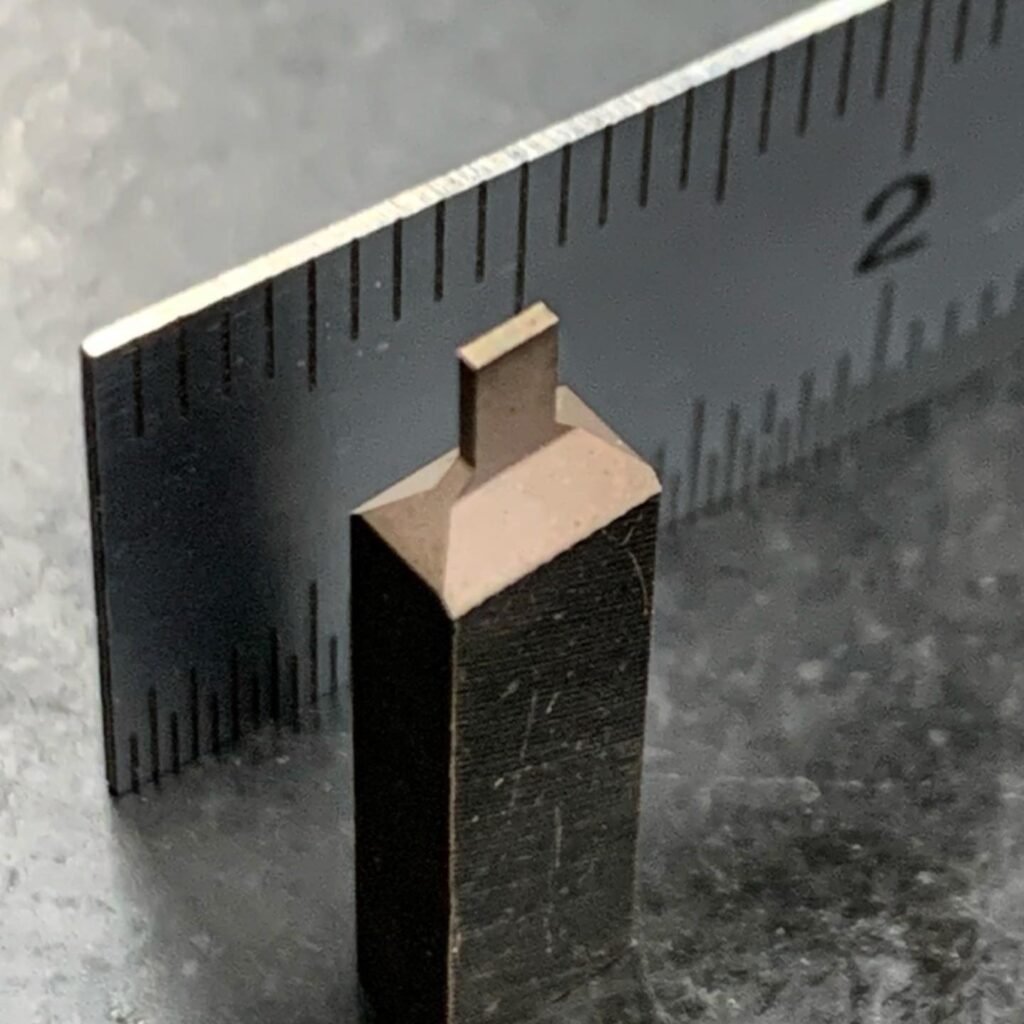
銅材への放電加工時に使用した銅タングステンで製作した電極です。
銅材への放電加工時に使用した銅タングステンで製作した電極です。 0.61✖️2.00の加工なので片側➖0.05させた寸法で電極は出来ています。 随時必要な時にすぐワイヤーカットで電極が作れるというのは弊社の強みの一つ。 困った放電加工があったら是非ご相談... -
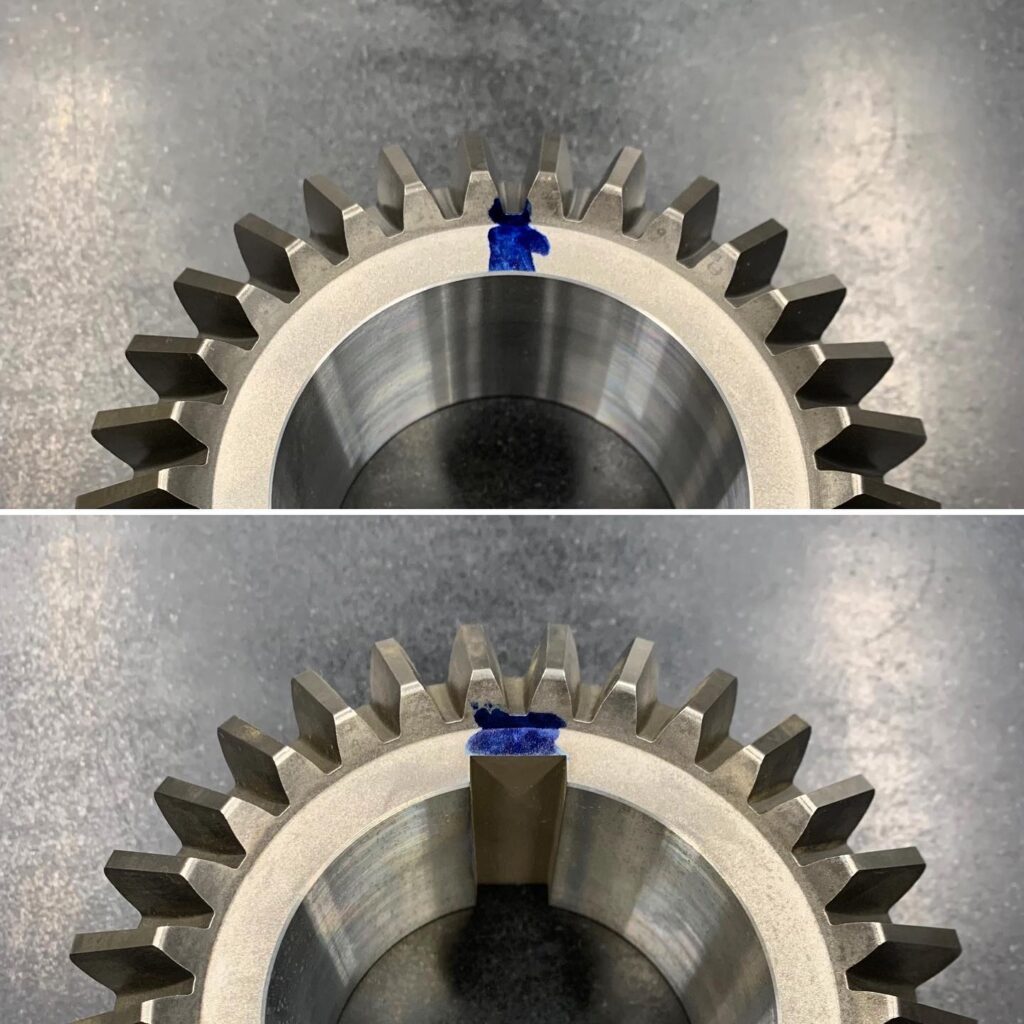
マイタギヤへのキー溝追加工のご依頼。歯車の谷部分にキー溝が来るようにとのご依頼です。
マイタギヤへのキー溝追加工のご依頼。歯車の谷部分にキー溝が来るようにとのご依頼です。簡単な方法だと「けがき線」を入れ「けがき線」に合わせて回転させて…という方法がありますが、キー溝は中心の穴との平行度も大切ですよね。軸穴の垂直を出しつつ「...