
#三菱電機– category –
-

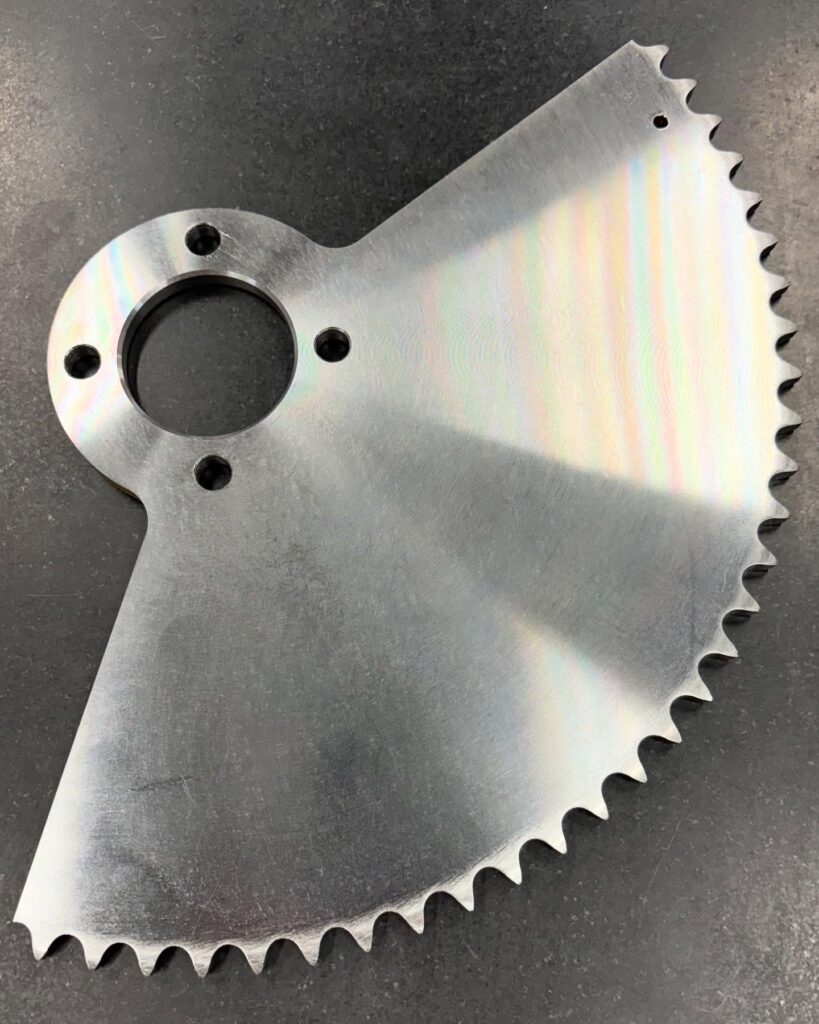
既製品のスプロケットからの切り出し加工
既製品のスプロケットからの切り出し加工 中心穴と写真上の丸穴とで回転位置を出し指定された角度で切り抜いています。 #ワイヤーカット #ワイヤーカット加工 #ミクロ技研 #三菱電機 #埼玉 #戸田市 -
今回は外径約60mmのスプライン形状を横放電で加工しました。
今回は外径約60mmのスプライン形状を横放電で加工しました。長さが50mm超えの加工だった事もあり、スラッジのはけが悪くて想定以上に時間が掛かってしまった。横方向と縦方向に寸法差は出てしまったが、同時に注文して頂いたワイヤーカット加工でのスプラ... -
テーパー角度14度の加工
テーパー角度14度の加工幅公差は0〜+0.1でしたが大きめを狙って欲しいとの事で+0.06〜+0.09の範囲に収まりました。面粗度はRa0.61 Rmax5.0程度に仕上げてあります。 -
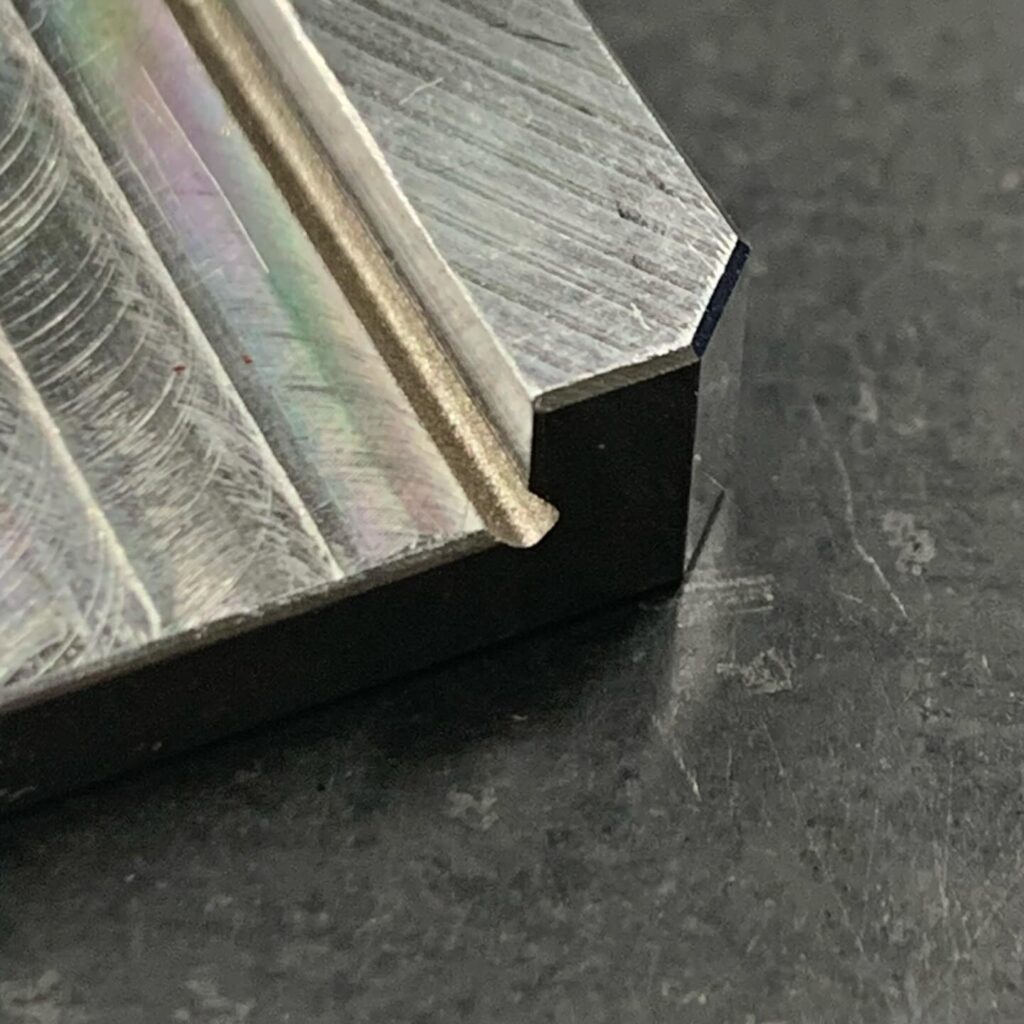
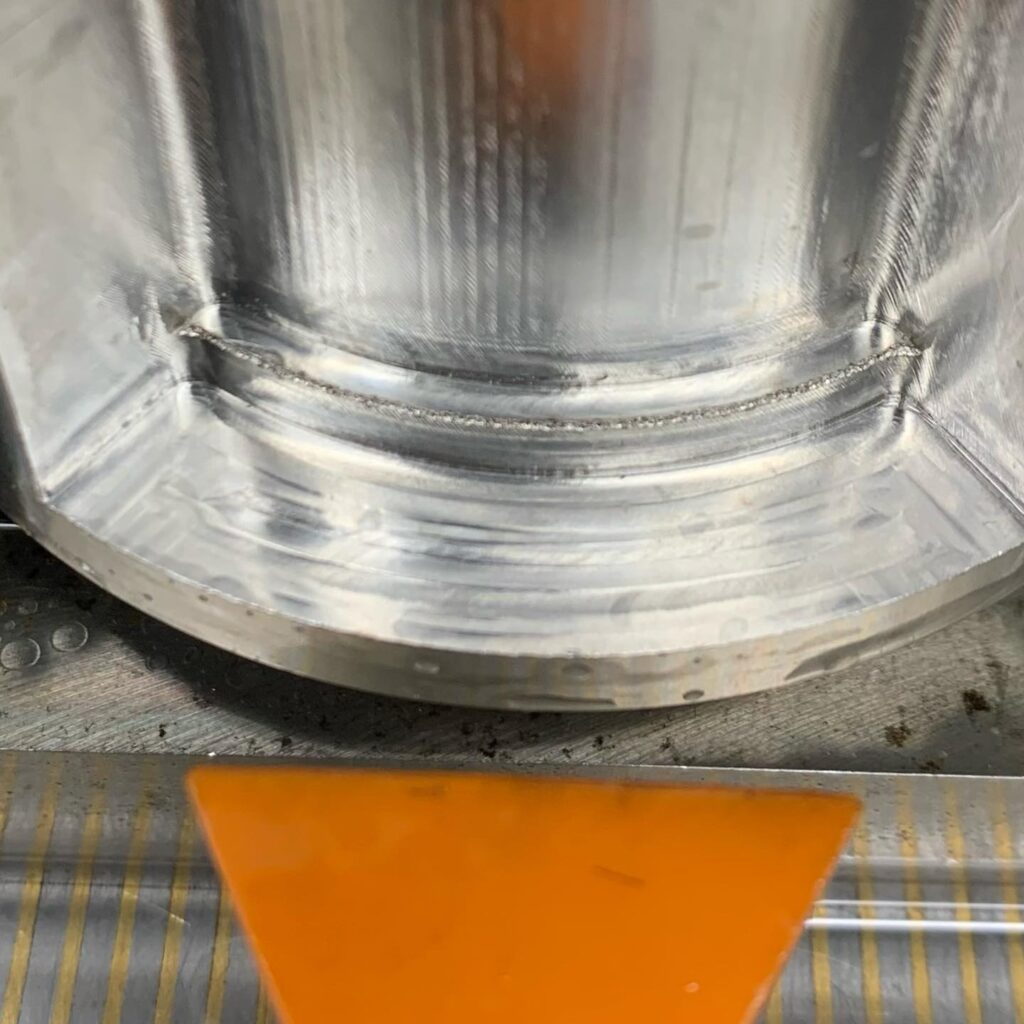
切削加工で削り出された角隅部の逃げ加工のご依頼。
切削加工で削り出された角隅部の逃げ加工のご依頼。幅1mmn全長170mmの逃げなので放電加工で加工しました。 #型彫放電加工 #型彫放電加工機 #三菱電機 #ミクロ技研 #埼玉県 #戸田市 #角隅 -
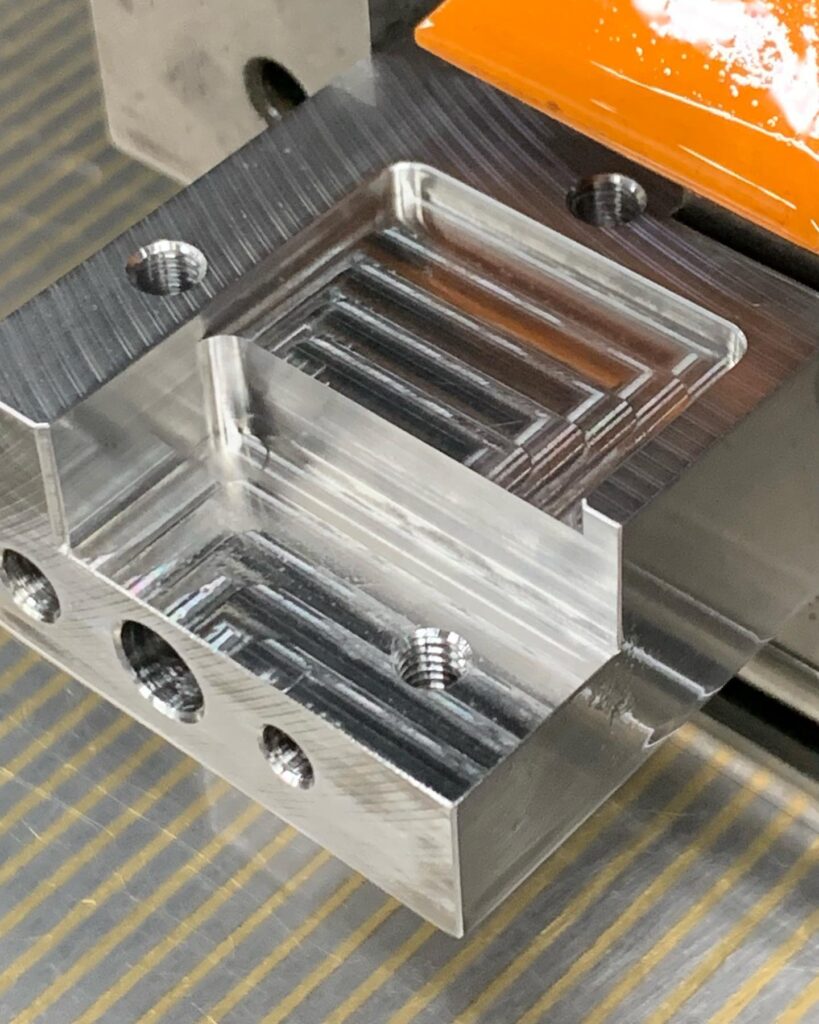
一部に30度の傾斜面が必要との事ですがエンドミルでの切削加工だと凹んだ隅部には刃物のRが残ってしまうので弊社の型彫放電加工機で傾斜面とそれに繋がる平面の加工をしました。
一部に30度の傾斜面が必要との事ですがエンドミルでの切削加工だと凹んだ隅部には刃物のRが残ってしまうので弊社の型彫放電加工機で傾斜面とそれに繋がる平面の加工をしました。 #型彫放電加工 #三菱電機 #ミクロ技研 #傾斜面加工 -
全高38mmの底部分の厚み出しt=4.5±0.05・t=5.0±0.05とR29.5+0.01〜0.03の寸法出し
全高38mmの底部分の厚み出しt=4.5±0.05・t=5.0±0.05とR29.5+0.01〜0.03の寸法出し 厚みはt=4.523・t=5.032RはR29.52に加工出来ました。 放電部分の面粗度はRz6.3を狙って加工しました。 #型彫放電加工 #三菱電機 #ミクロ技研 #戸田市 -
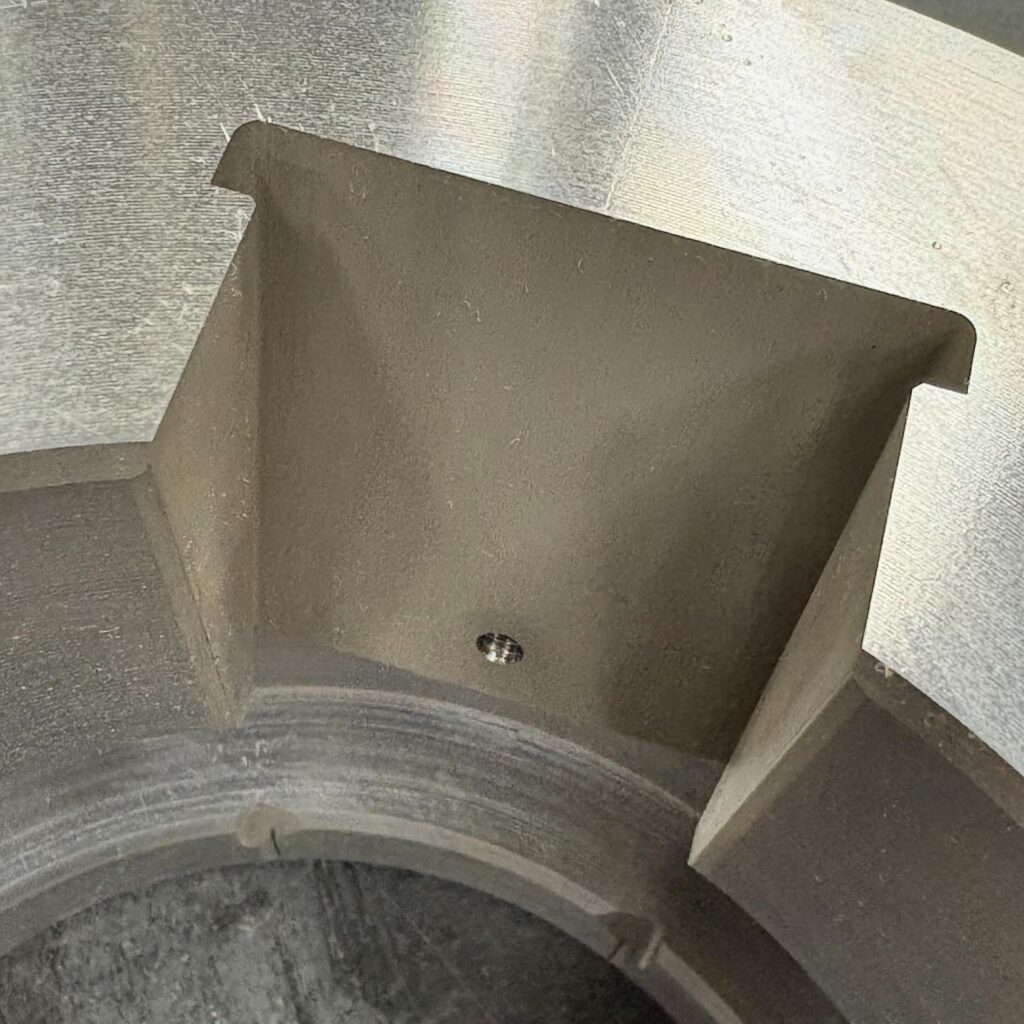
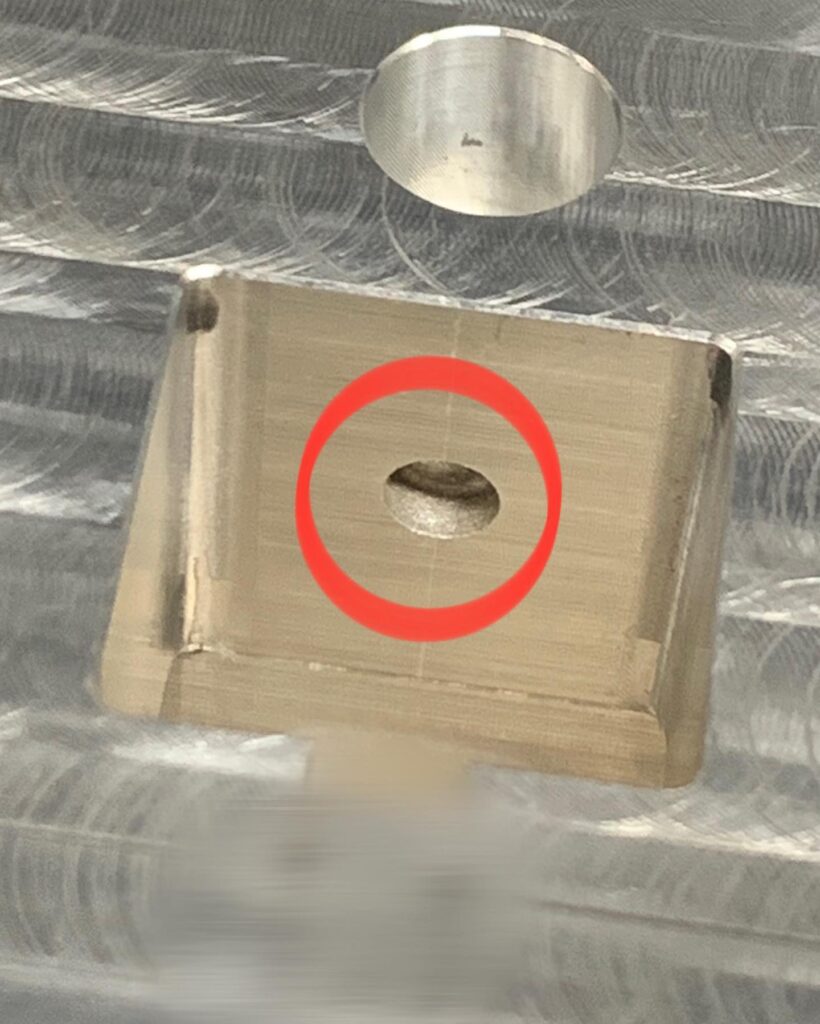
フライスで加工されたアルミの角穴側面への丸穴追加工のご依頼。
フライスで加工されたアルミの角穴側面への丸穴追加工のご依頼。兄側面なので切削の刃物は使えず放電加工で加工しました。直径φ4.5mm深さ2.5mmを追加しました。 #型彫放電加工 #三菱電機 #ミクロ技研 -
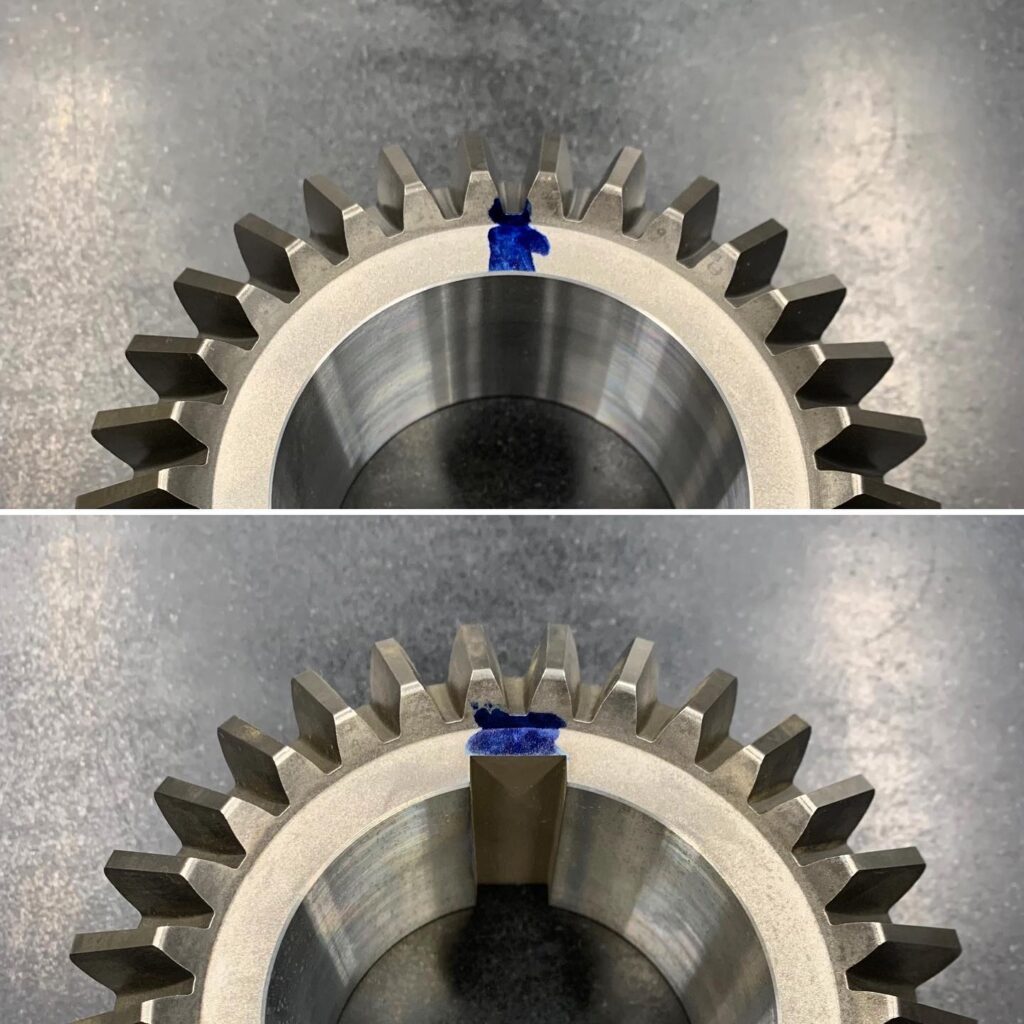
マイタギヤへのキー溝追加工のご依頼。歯車の谷部分にキー溝が来るようにとのご依頼です。
マイタギヤへのキー溝追加工のご依頼。歯車の谷部分にキー溝が来るようにとのご依頼です。簡単な方法だと「けがき線」を入れ「けがき線」に合わせて回転させて…という方法がありますが、キー溝は中心の穴との平行度も大切ですよね。軸穴の垂直を出しつつ「... -
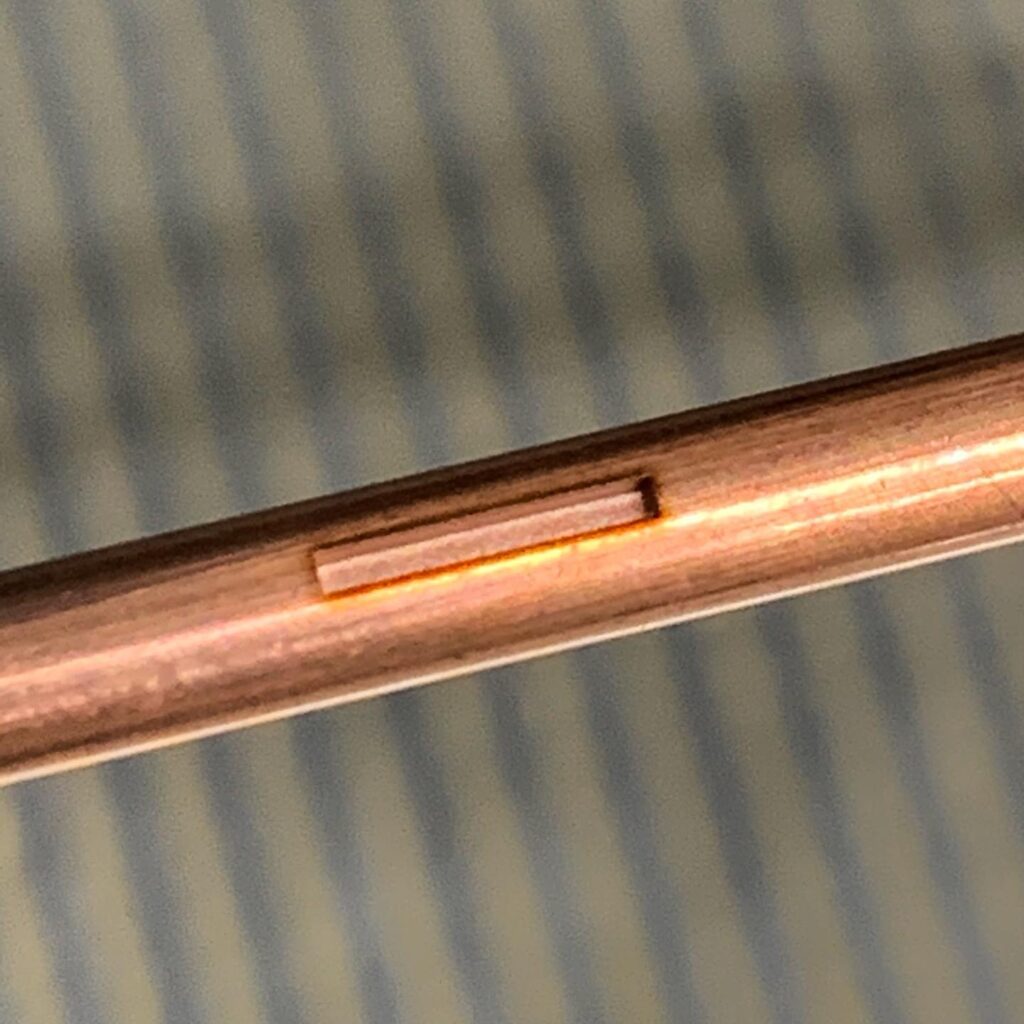
素材の耐久試験用の傷を指定の寸法で付けています。
素材の耐久試験用の傷を指定の寸法で付けています。今回は銅線に長さ5mm巾0.5mm深さ0.5mmという指定です。 #三菱電機 #放電加工機 #edm #ミクロ技研 #埼玉県 #戸田市 #mitsubishi -
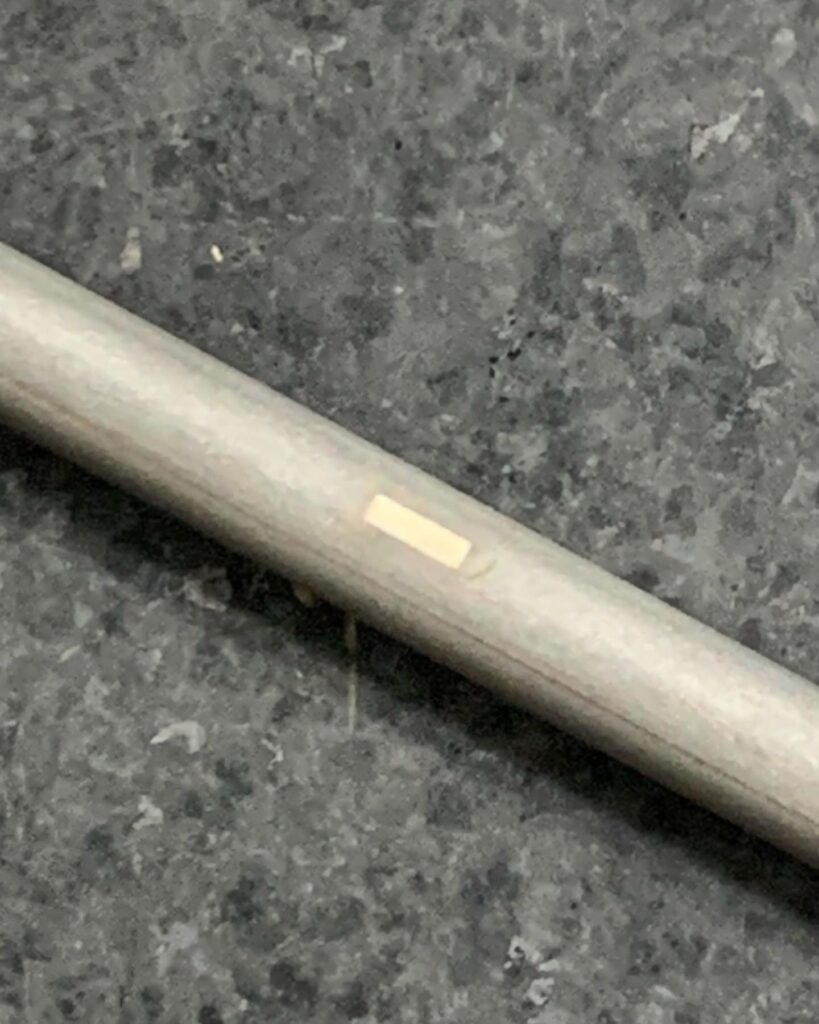
鉄系の素材に型彫放電加工で 巾0.61長さ2.00深さ0.03の加工をしました。
鉄系の素材に型彫放電加工で 巾0.61長さ2.00深さ0.03の加工をしました。巾と長さの測定は放電加工機のヘッドへ電極の代わりに顕微鏡を取り付けて行い、深さは未加工部分に電極をずらしてその差を計測しました。 浅過ぎてなかなか寸法が出せず、思わぬ苦労... -
3枚目の写真のギヤに合わせたメス側のギヤを放電加工で製作しました。
3枚目の写真のギヤに合わせたメス側のギヤを放電加工で製作しました。既存のギヤの図面がなかった為、社内で測定しギヤの諸元を出してオス側の電極を製作し形彫放電加工しました。 #形彫放電加工機 #形彫放電加工 #三菱電機 #edm #戸田市 #ミクロ技研 -
銅素材への放電加工
銅素材への放電加工溝幅0.5mm 長さ30mm 深さ6mmの溝を15本加工しました。溝幅が細く電極の加工が難しいのと、電極の摩耗が激しい銅素材への放電加工がなかなか苦労しました。 時間は掛かりましたが良い精度の品物が出来上がりました。 #型彫放電加工 #ワイ... -
銅板の加工
銅板の加工厚さ0.6mm 溝幅0.3mm #ワイヤー放電加工 #ミクロ技研 #ワイヤー放電加工機 #三菱電機 #戸田市 #銅板加工 -
#型彫放電加工 #ミクロ技研 #三菱電機
#型彫放電加工 #ミクロ技研 #三菱電機 -
外螺旋形状、内径スプライン形状のこの製品、外形状へ追加工の際に熱が加わった事で内径スプライン形状が既存に軸に入らなくなってしまったとの事。
外螺旋形状、内径スプライン形状のこの製品、外形状へ追加工の際に熱が加わった事で内径スプライン形状が既存に軸に入らなくなってしまったとの事。既存の軸は数メートルあって持ち出しは不可能なので弊社で軸の各寸法を測定しダミーを製作。ダミーが楽に... -
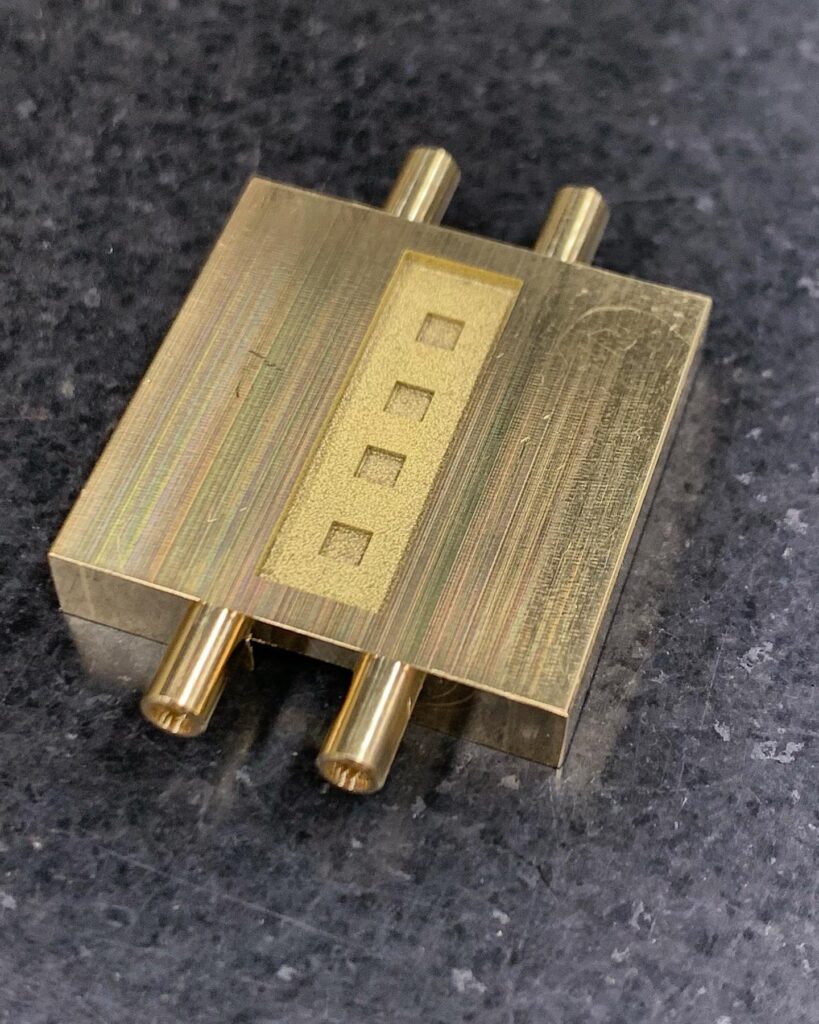
真鍮部品への型彫放電加工
真鍮部品への型彫放電加工表面から1mm彫り込み更に0.5mm4箇所彫り込んであります。 真鍮や銅への放電加工は電極の消耗が多く、角や底のエッジが丸まりやすくて何度も何度も電極の先端をフレッシュな状態にして加工を繰り返す必要があります。 #型彫放電加... -
上面と下面の形状が「ねじれている」加工です。
上面と下面の形状が「ねじれている」加工です。形状は同じなのですがねじれています。コレもなかなか難しい加工なんです。まずCAD/CAMが対応していないとプログラムが作れません。そして機械が対応していないとワイヤーの断線が多発して加工が出来ません。... -
上面が円、下面が長円のスプールブッシュの加工です。
上面が円、下面が長円のスプールブッシュの加工です。長さ170mmの円柱に下穴を加工してワイヤーカット放電加工機で加工しています。 #上下異形状 #ワイヤカット #三菱電機 #ワイヤーカット放電加工 #ミクロ技研 #埼玉県戸田市 -
形彫放電加工機での加工
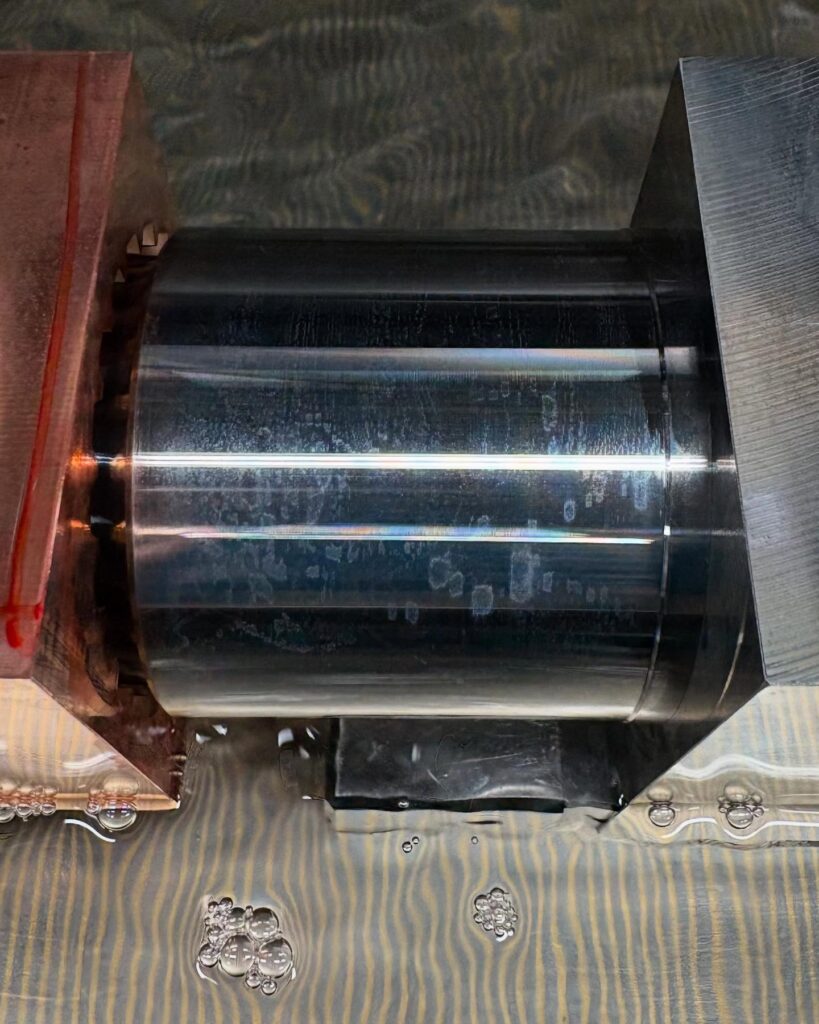
形彫放電加工機での加工奥行き7mm直径の半分まで彫り込みました。軸の部分は既存加工部分と直径で0.1mmの差が出る様に加工してあります。 #形彫放電加工機 #三菱電機 #ミクロ技研 #放電加工見本 -
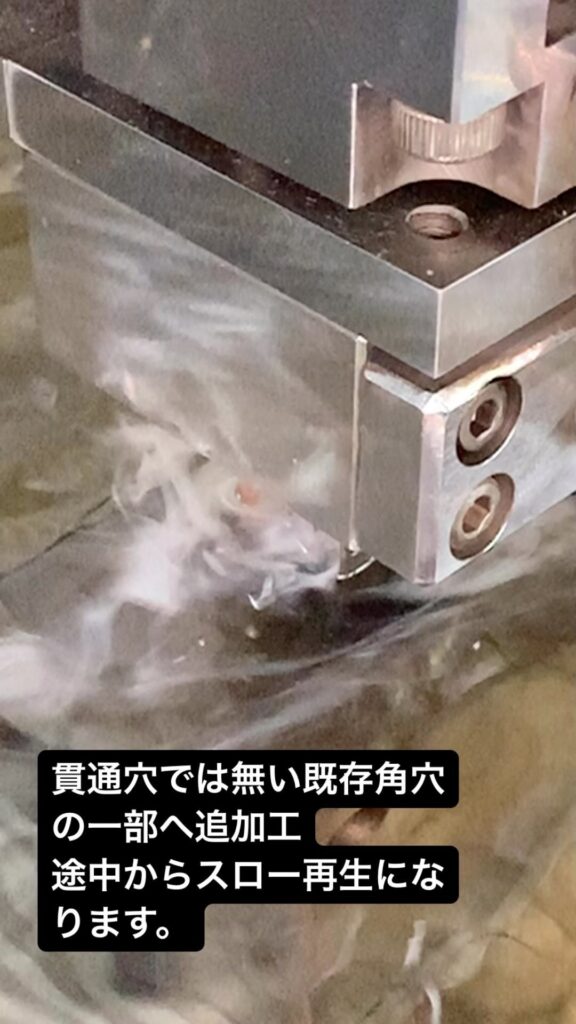
2箇所にRが付いたダイ形状の途中までを約7mm放電加工で除去して欲しいとのご依頼。
2箇所にRが付いたダイ形状の途中までを約7mm放電加工で除去して欲しいとのご依頼。ワイヤーカットで仕上がっている14.5mm -0+0.02の側面に段差を付けず公差はそのまま。長手方向もワイヤーの面から20.05 -0+0.02と云う公差でした。角穴の入口には全周C1の...





12